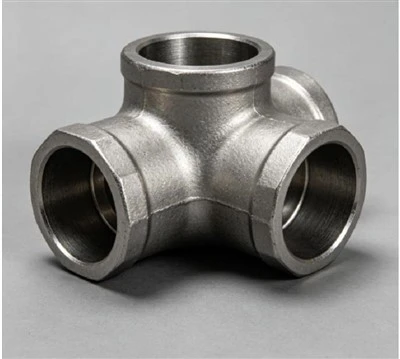

6000 LB utičnica za zavarivanje je kovana cijevna armatura visokog{1}}pritiska dizajnirana da uspostavi vezu od 90 stepeni u industrijskim cijevnim sistemima. I kraj i kraj grana imaju konfiguraciju utičnice u kojoj je cijev umetnuta i sigurno spojena kutnim zavarom.
Klasa 6000 T-utičnice za zavarivanje su specificirane za teške uslove rada koji zahtijevaju maksimalan strukturalni integritet, kontrolirana mehanička svojstva i strogu preciznost dimenzija.
Tehničke specifikacije
|
Parametar |
Standard specifikacije |
|
Proizvod |
Utičnica za zavarivanje |
|
Klasa pritiska |
Klasa 6000 / 6000 LB |
|
Veza |
Socket Weld |
|
Konfiguracija |
Jednako / Smanjenje |
|
Metoda proizvodnje |
Zatvoreno{0}}Kovanje |
|
Dimenzionalni standard |
ASME B16.11 |
|
Raspon materijala |
Ugljični čelik, niskotemperaturni ugljični čelik, nehrđajući čelik, legirani čelik |
|
Obim inspekcije |
Dimenzionalni, vizuelni, hemijski, mehanički, NDT (kako je navedeno) |
|
Dokumentacija |
Certifikat o ispitivanju materijala (MTC) EN 10204 3.1 |
Proizvodne karakteristike i inženjerske prednosti
Zatvoreno-Kovanje:Poravnava unutrašnji tok metalnih zrna duž kontura fitinga, eliminišući defekte livenja i maksimizirajući otpornost na zamor visokog-pritiska.
ASME B16.11 CNC obrada:Kontroliše dubinu utičnice i koncentričnost provrta, osiguravajući ujednačeno-uklapanje na licu mjesta-i smanjujući vrijeme instalacije na terenu.
Precizna termička obrada:Primjenjuje specifičnu termičku obradu (normaliziranje/kaljenje) prema ASTM standardima kako bi uravnotežio vlačnu čvrstoću i žilavost na niskim{0}temperaturama.
Potpuna sljedivost topline:Označava svaki spoj jedinstvenim toplotnim brojem koji je povezan sa certifikatima mlina za sirovine, eliminirajući mješovite{0}}materijalne rizike za inspekciju kvaliteta.
Integracija izvora paketa:Proizvedeno zajedno sa odgovarajućim koljenima, spojnicama i prirubnicama kako bi se osigurale konzistentne ocjene materijala u cijelom malom -provrtu-pritisku materijala.
Tipične primjene
6000 LB utičnice za zavarivanje su raspoređene u cevovodnim mrežama-visokog pritiska u sektorima teške industrije:
Ekstrakcija nafte i gasa
Kontrolni vodovi na ušću bušotine,-skidovi za injektiranje pod visokim pritiskom i cjevovodi proizvodnog razvodnika.
Petrohemijska rafinacija
Visok{0}}procesni tokovi, vodovi katalizatora i spojevi{1}}instrumenata.
Power Generation
Visoko{0}}komunalni sistemi, odvodni vodovi i pomoćni vodeni krugovi.
Industrijska hidraulika
Prenos snage tečnosti pod visokim-pritiskom i kola za teška{1}}kola mašina.
Opcije i izbor materijala
Izbor materijala je vođen radnim pritiskom, projektovanom temperaturom, mehanizmima korozije i svojstvima fluida.
Carbon Steel
Uobičajene ocjene:ASTM A105 / ASTM A105N
primjena:Standardni industrijski procesni cjevovodi gdje je potrebna mehanička čvrstoća i dopuštena korozija su integrirani u dizajn sistema.
Niskotemperaturni ugljični čelik
Uobičajene ocjene:ASTM A350 LF2
primjena:Nisko{0}}radna okruženja koja zahtijevaju garantovanu otpornost na udar. Uslovi ispitivanja Charpy V-Notch (CVN) moraju biti definirani u narudžbenici.
nerđajući čelik
Uobičajene ocjene:ASTM A182 F304, F304L, F316, F316L
primjena:Rukovanje korozivnim tečnostima, hemijska obrada i okruženja koja zahtevaju otpornost na lokalizovane udubljenja i pucanje pod naponom.
legirani čelik
Uobičajene ocjene:ASTM A182 F11, F22, F91
primjena:Povišene{0}}temperature i-vodovi pare ili ugljovodonika visokog pritiska. Stroga provjera termičke obrade i kontrola tvrdoće su obavezni za ove razrede.
Proizvodnja i kontrola kvaliteta
Stroga kontrola procesa garantuje integritet strukture pod visokim radnim pritiscima.
Provjera sirovina
Ulazne sirove šipke ili gredice se provjeravaju radi usklađenosti hemijskog sastava, mikrostrukturnog integriteta i sljedivosti toplotnog broja.
Zatvoreno{0}}Kovanje
Fitingi se formiraju preciznim zatvorenim-kovanjem kako bi se linije protoka zrna poravnale sa konturama okova, eliminišući unutrašnje defekte livenja i maksimizirajući mehaničku čvrstoću.
Kontrolirana toplinska obrada
Ovisno o kvaliteti materijala, armature se podvrgavaju normalizaciji, kaljenju i kaljenju, odnosno žarenju otopinom kako bi se postigla potrebna mehanička svojstva i smanjenje zaostalih naprezanja.
Precision Machining
CNC obradni centri kontroliraju promjere utičnice, dubinu utičnice, koncentričnost provrta i tolerancije od centra{0}}do{1}} striktno prema ASME B16.11 standardima.
Standardi za zaštitu površine, označavanje i pakovanje
Za međunarodnu logistiku projekta i dugotrajno-protokoli skladištenja, rukovanja i očuvanja sprečavaju koroziju i miješanje materijala-:
Površinska obrada:Osim ako nije drugačije naznačeno, armature od ugljičnog i legiranog čelika se isporučuju sa zaštitnim premazom{0}}koji sprečava rđu (ne-nefosfatirano anti-ulje ili prozirni lak). Fitingi od nehrđajućeg čelika prolaze kroz pasivizaciju i kiseljenje kako bi se uklonilo slobodno željezo i obnovili površinski slojevi krom-oksida.
Trajno štancanje:Svaki spoj je trajno utisnut žigovima sa malim-točkama-naprezanja ili čeličnim žigovima koji prikazuju identifikaciju proizvođača, razred materijala, klasu pritiska, veličinu i toplinski broj radi praćenja životnog vijeka.
Izvozno pakovanje:Pakovano u-drvene kutije-otporne na vlagu ili ojačane sanduke od šperploče sa unutrašnjim plastičnim omotom i vrećicama za sušenje kako bi se spriječila oštećenja u transportu i morska atmosferska korozija.
FAQ
P: Koja je primarna razlika između spojnica za zavarene utičnice klase 3000 i klase 6000?
O: Fitingi klase 6000 imaju znatno veću debljinu zida i dublje utičnice u poređenju sa fitinzima klase 3000, dizajnirani da izdrže veće radne pritiske i teže mehaničko naprezanje u sistemima cjevovoda visokog{2}}malog{3}}pritiska sa malim otvorom.
P: Jesu li spojnice za zavarene utičnice prikladne za primjene u kiselim uvjetima?
O: Da, kada su proizvedeni od ugljičnog ili legiranog čelika koji je u skladu sa standardima NACE MR0175 / ISO 15156 (koji specificiraju granice tvrdoće i specijaliziranu toplinsku obradu), prikladni su za okruženja u kojima se koristi kiselo ulje i plin.
P: Kako se održava potpuna sljedivost materijala od sirove gredice do gotovog spoja?
O: Sljedivost se održava kroz jedinstvene toplotne brojeve dodijeljene tokom procesa proizvodnje čelika. Ovi toplinski brojevi se prenose kroz sve faze proizvodnje-od sirovog rezanja šipki i zatvorenog-kovanja u kalupu do konačnog štancanja i EN 10204 3.1 certifikata o ispitivanju materijala.
P: Mogu li se u klasi 6000 isporučiti trojnici za redukcijske zavarene utičnice (gdje je veličina grane manja od kruga)?
O: Da. Dostupne su trojnice za zavarivanje sa redukcijskim utičnicama kako bi odgovarale prelaznim veličinama cijevi unutar konfiguracija dizajna cjevovoda visokog{1}}pritiska, proizvedene u skladu sa ASME B16.11 kombinacijama redukcijskih grana.
Popularni tagovi: 6000 lb utičnica za zavarivanje, Kina 6000 lb utičnica za zavarivanje, proizvođači, dobavljači, tvornica