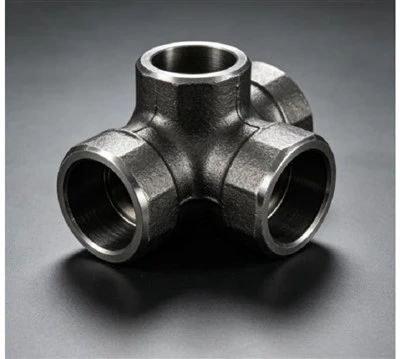
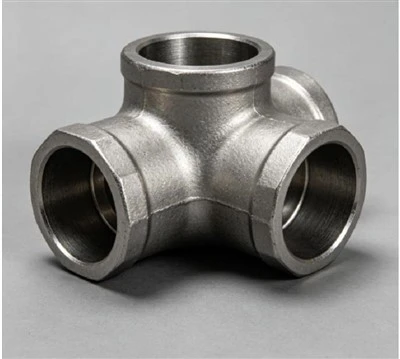
Koljena za oblikovanje toplim pritiskom su pogodna za kontinuiranu potrošnju, sa velikom brzinom potrošnje i mogućnošću trošenja koljena različitih specifikacija. Tehnologija oblikovanja vrućim pritiskom koristi indukcijsko grijanje kako bi zaustavila zagrijavanje prazne cijevi, ojačala plastičnost materijala, a zatim primjenjuje hidrauličko savijanje u dva koraka kako bi se zaustavilo širenje prečnika pod djelovanjem šipke jezgra unutar otvora cijevi, formirajući koljena sa prečnik veći od prazne cevi.
Među postojećim metodama oblikovanja koljena, to je jeftina metoda oblikovanja i široko se koristi u potrošnji koljena. Koljena proizvedena tehnologijom vrućeg potiskivanja imaju lijep izgled, dobar kvalitet oblikovanja i ujednačenu debljinu stijenke te su vrlo pogodna za kontinuiranu potrošnju velikih količina. Stoga se proces oblikovanja vrućim potiskom obično odabire kada se formiraju koljena od legiranog čelika, nehrđajućeg čelika i ugljičnog čelika.
Međutim, kada se formiraju koljena od ugljičnog čelika, postoje visoki zahtjevi za crvenu tvrdoću unutrašnje šipke jezgre roga, a temperatura grijanja koljena tokom oblikovanja treba kontrolisati između 750 stepeni i 950 stepeni. Među trenutno korištenim metodama grijanja, uglavnom su tri načina grijanja: indukcijsko grijanje, grijanje pomoću refleksijske peći i grijanje plamenom. Pri korištenju metode vrućeg oblikovanja za formiranje koljena, način grijanja je vrlo važan.
U praktičnoj potrošnji, odabir odgovarajućeg načina grijanja obično se temelji na potražnji proizvoda i fabričkoj praksi. Takozvana linija za formiranje štancanja je metoda direktne upotrebe kalupa za zaustavljanje štancanja i pritiskanja prazne cijevi s unutrašnjom jezgrom da se formiraju koljena. Prilikom početne potrošnje bešavnih koljena, metoda oblikovanja štancanjem upotpunjuje masovnu potrošnju koljena i široko se koristi u potrošnji koljena.